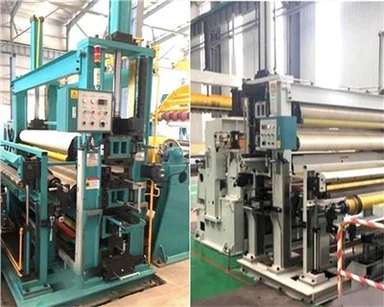
Dilme makinesi ekipmanlarının doğruluğu nasıl ölçülür?
Jul 17, 2026
Metal rulo işleme endüstrisinde dilme makinelerinin işleme doğruluğu, nihai ürünün kalitesini doğrudan belirler.
üst ve alt millerin radyal salgısı
Bu yalnızca en geleneksel yöntem kullanılarak ölçülebilir: ibreli göstergeyle birleştirilmiş manyetik gösterge tutucusu. Gösterge kafasını şaftın dış çevresine yerleştirin, ardından ibrenin sapmasını gözlemleyerek kesici şaftı yavaşça döndürün; sapma değeri şaftın salgısını temsil eder. Milin salgısını tam olarak değerlendirmek için ölçümler en az üç yerde yapılmalıdır: tahrik tarafı, merkez ve çalışma tarafı.
üst ve alt iş millerinde eksenel boşluk
Kadranlı gösterge probunu kesici milin eksenel uç yüzüne yerleştirin, belirli miktarda eksenel itme uygulayın, kesici milini döndürün ve eksenel yer değiştirmesini ölçün. Kesici miline eksenel kuvvetin uygulanacağı dayanak noktasını bulmak için bir-metre-uzunluğunda tahta çubuk kullandığınızdan emin olun. Kadranlı gösterge iğnesi kuvvet uygulanırken yön değiştirmiyorsa bu kesici şaftta eksenel boşluk olmadığını gösterir. Ölçümü yaptıktan sonra işlemi ters yönde tekrarlayın.
iş mili omuzlarının salgısı
Bunu ölçmek için manyetik taban ve kadranlı gösterge gibi en geleneksel yöntemi kullanmamız gerekiyor. Bu özel durum için, aslında mikrometre-seviyesi kadranlı göstergesine atıfta bulunan şuna dikkat etmemiz gerekiyor. Kadran göstergesi ucunu iş mili omzuna dayandırın ve iş milini yavaşça döndürün. Tam bir dönüşten sonra, iş mili omzunun salgısı olan kadran üzerindeki sapma değerini kontrol etmemiz gerekir.

Dilme makinesi ekipmanlarının doğruluğunu ölçmek için yukarıda bahsettiğimiz pratik yöntemler aslında günlük hayatımıza büyük ölçüde kolaylık getirebilir. Yöntemler nispeten basittir ve esas olarak operasyonumuzu kolaylaştırır, böylece dilme makinesini satın almadan ve kullanmadan önce iyi sonuçlar elde edip etmediğini kontrol edebiliriz.