Dilme Hatları
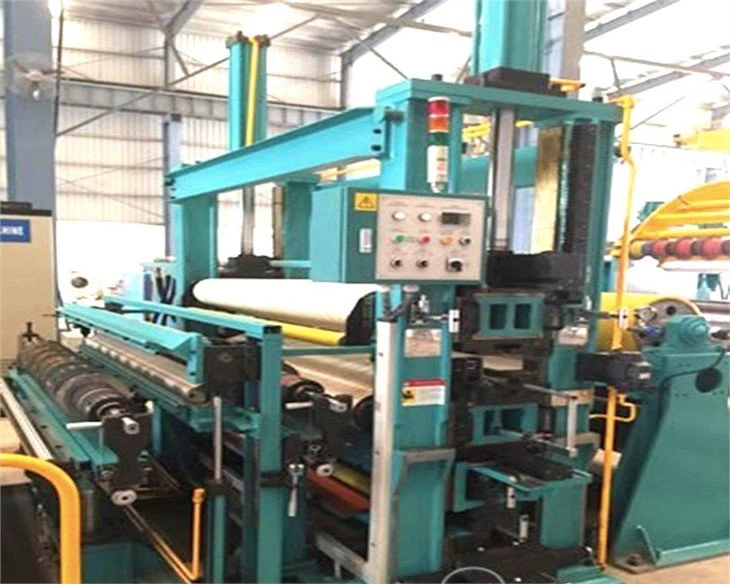
Üç temel özelliği ({0}}yüksek-hassas besleme, akıllı kontrol ve verimli kesme) içeren dilme hattı- metal sac işlemede vazgeçilmez hale geldi. Değeri yalnızca üretim verimliliğinin ve malzeme kullanımının iyileştirilmesinde değil, aynı zamanda damgalama, kaynak ve montaj gibi sonraki işlemler için standartlaştırılmış çıktı sağlanmasında da yatmaktadır. Endüstri 4.0 gelişmeleriyle birlikte gelecekteki dilme hatları, yapay zeka görsel denetimini ve dijital ikiz optimizasyonunu entegre ederek metal işleme endüstrisini akıllı ve esnek üretime yönlendirecek.



Ürün avantajları
Sıkı tolerans kontrolü: Hassas disk kesiciler ve CNC teknolojisini kullanan dilme genişliği toleransı ±0,05 mm'ye ulaşır ve otomotiv, elektronik ve diğer sektörlerin yüksek-hassas malzeme boyutu gereksinimlerini karşılar.
Mükemmel kenar kalitesi: Kesme işlemi, pürüzsüz, çapaksız-şerit kenarları üreterek sonraki işlemlerde malzeme kayıplarını azaltır.
Yüksek-hızlı çalışma: Dilme hızları 30–300 m/dak'ya ulaşır (malzeme kalınlığına uyum sağlayarak), üretim verimliliğini ve kapasitesini önemli ölçüde artırır.
Sürekli çalışma: Bobin açmadan geri sarmaya kadar tam otomatik işlem, kesintisiz üretim sağlar; yüksek-hacimli sipariş talepleri için idealdir.
Akıllı kontrol: PLC veya CNC sistemleriyle donatılan bu hat, otomatik takım ayarı, gerilim kontrolü, sapma düzeltme ve çevrimiçi tespit olanağı sağlar-ve manuel müdahaleyi önemli ölçüde azaltır.
Tek-dokunuşla spesifikasyon değişikliği: Tam otomatik sistemler, hızlı üretim özellikleri değişimini destekleyerek arıza süresini en aza indirir.
Kenar hurdasının kurtarılması:Kırpma hurdaları, kenar kesme sarıcıları aracılığıyla geri kazanılarak ham madde israfı en aza indirilir.
Esnek dilme:Dilme planları, rulo genişliği kullanımını en üst düzeye çıkarmak için talebe göre optimize edilir.
Malzeme çeşitliliği:0,05-6mm kalınlık aralığında ve 300-2500mm genişlik kapsamına sahip çelik, alüminyum, bakır, paslanmaz çelik vb. metalleri işleyebilmektedir.
Süreç uyumluluğu:kaplama ve laminasyon gibi özel bobinlerin malzeme özelliklerini etkilemeden dilimlenmesini destekler.
Gerilim dengesi:Kapalı-döngü gerginlik kontrol sistemi, dilme işlemi sırasında malzemenin bükülmemesini veya esnememesini sağlar.
Arıza uyarısı:Beklenmedik kapanmaları veya maddi hasarları önlemek için ekipmanın durumunu gerçek zamanlı olarak izleyen sensörlerle donatılmıştır.
Düşük enerji tüketimi tasarımı:İşletme maliyetlerini azaltmak için yüksek-verimli motorlar ve enerji-tasarrufu sağlayan iletim sistemleri kullanılır.
Atıkları azaltın:yüksek-hassas dilme ve kenar malzemesi geri dönüşümü, metal tozunu ve atık emisyonlarını azaltır.
Çok-özellikli üretim:tek bir dilme, özelleştirilmiş ihtiyaçları karşılamak için farklı genişlikte şeritler üretebilir.
Hızlı yatırım getirisi:Verimliliğin artırılması, atıkların ve işçilik maliyetlerinin azaltılması yoluyla ekipman maliyetleri hızla geri kazanılabilir.
Yaygın türler
Otomasyon derecesine göre sınıflandırma
- Manuel dilme hattı
Özellikler:
Manüel çalışmaya dayalı olarak takım aralığı ayarı, gerilim kontrolü ve sapma düzeltmesi gibi temel fonksiyonların, basit yapı ve düşük yatırım maliyetiyle manüel olarak tamamlanması gerekir.
Uygulama senaryoları:
Küçük partiler ve birden fazla spesifikasyona sahip siparişler veya düşük hassasiyet gerektiren işleme senaryoları (inşaat için sıradan çelik levhaların dililmesi gibi).
Avantajları:
Düşük fiyat, basit bakım, yeni{0}}kurumlara veya düşük-bütçeli ihtiyaçlara uygun.
Dezavantajları:
Düşük verimlilik (hız genellikle 50 metre/dakikadan azdır), zayıf dilme doğruluğu (tolerans ±0,5 mm'den fazladır) ve vasıflı işçilere bağımlılık.
- Yarı-otomatik dilme hattı
Özellikler:
Otomatik sapma düzeltme ve PLC-kontrollü gerdirme sistemi gibi kısmi otomasyon, ancak takım değişikliği ve parametre ayarı için hâlâ manuel müdahale gereklidir.
Uygulama senaryoları:
Orta-ölçekli üretim, hem maliyeti hem de verimliliği hesaba katan senaryolar (ev aletleri için metal mahfaza malzemelerinin kesilmesi gibi).
Avantajları:
Yüksek maliyet-etkinliği, güçlü uyarlanabilirlik, ±0,2 mm'ye varan dilimleme doğruluğu ve 80-120 metre/dakikaya yükseltilmiş hız.
Dezavantajları:
Spesifikasyonları değiştirirken uzun aksama süresi ve sınırlı otomasyon fonksiyonları.
- Tam otomatik dilme hattı
Özellikler:
Entegre akıllı kontrol sistemi (CNC sayısal kontrolü gibi), otomatik takım değiştirme, çevrimiçi algılama, uzaktan izleme ve üretim parametrelerinin tek tıkla{0}}değiştirilmesini destekleyen diğer işlevler.
Uygulama senaryoları:
Büyük-ölçekli sürekli üretim, yüksek-hassasiyet gerektiren endüstriler (yeni enerji pil sekmesi bakır folyo dilme gibi).
Avantajları:
Yüksek dilme doğruluğu (±0,05mm), yüksek hız (200 metre/dakikadan fazla), el emeğine daha az bağımlılık, 24 saat insansız üretime uygun.
Dezavantajları:
Operatörler için büyük ekipman yatırımı, karmaşık bakım ve yüksek teknik gereksinimler.
Yapısal tasarıma göre sınıflandırma
- Tek-kafalı dilme hattı (tek istasyon)
Özellikler:
Yalnızca bir set çözücü ve geri sarıcı ile donatılmıştır. Dilme işleminden sonra tüm dar şeritler aynı istasyona sarılır ve makara değişimi için makinenin durdurulması gerekir.
Uygulama senaryoları:
Dar genişlikteki malzemelerin veya az sayıda dilme şeritlerinin işlenmesi (kapı ve pencereler için alüminyum profil alt tabakalarının dilmesi gibi).
Avantajları:
Kompakt yapı, az yer kaplama ve düşük maliyet.
Dezavantajları:
Düşük verim, sık makara değişimi üretim kapasitesini etkiler.
- Çift-kafalı dilme hattı (çift istasyon)
Özellikler:
Çift çözücü ve çift sarıcıyla donatılmış olarak sürekli üretim elde edilebilir: Bir bobin seti işlenirken diğer set-önceden kurulur ve beklemede, kesintisiz anahtarlama yapar.
Uygulama senaryoları:
Arıza süresini azaltmak için büyük parti siparişleri (otomotiv çelik levhalarının sürekli dilmesi gibi).
Avantajları:
Üretim verimliliği %30'dan fazla artırılarak yüksek-hızlı sürekli çalışmaya uygundur.
Dezavantajları:
Karmaşık ekipman, yüksek ilk yatırım ve enerji tüketimi.
Malzeme kalınlığının işlenmesine göre sınıflandırma
- İnce levha dilme hattı
Özellikler:
0,05-2,0 mm kalınlığa sahip ince metal bobinler (bakır folyo, alüminyum folyo, galvanizli sac vb. gibi) için tasarlanan kesici, hafif, yüksek hassasiyetli bir disk kesici kullanır.
Uygulama senaryoları:
Elektronik bileşenler (esnek devre kartı alt tabakaları gibi) ve gıda ambalajı malzemeleri gibi ultra-ince şeritlerin kesilmesi.
Avantajları:
Çapaksız dilme, malzeme yüzeyinde çiziklerin önlenmesi ve mikron-seviyesinde hassas kontrolün desteklenmesi.
Dezavantajları:
Gerilim stabilitesi ve karmaşık ekipman hata ayıklaması için son derece yüksek gereksinimler.
- Orta ve kalın levha dilme hattı
Özellikler:
2,0-6,0 mm kalınlığa sahip orta ve kalın levhalara (paslanmaz çelik levhalar ve deniz çeliği levhalar gibi) uygulanabilir. Kesicinin yüksek sertlikte ve aşınmaya dayanıklı malzemeden (tungsten çeliği gibi) yapılması gerekir.
Uygulama senaryoları:
Mühendislik makinelerinin yapısal parçaları ve gemi yapımı için plakaların dililmesi.
Avantajları:
Güçlü kesme kuvveti, yüksek-mukavemetli malzemeleri işleyebilir ve yüksek dilme verimliliğine sahiptir.
Dezavantajları:
Yüksek enerji tüketimi ve büyük ekipman boyutu.
Fonksiyonel genişlemeye göre sınıflandırma
- Üniversal dilme hattı
Özellikler:
Standart konfigürasyon, ek işlem modülleri olmadan yalnızca dilme ve sarma gibi temel işlevleri tamamlar.
Uygulama senaryoları:
Geleneksel metal şerit işleme (sıradan çelik bobin dilme gibi).
Avantajları:
Geniş uygulama aralığı, düşük bakım maliyeti.
Dezavantajları:
Özel proses gereksinimlerini (yüzey işleme gibi) karşılayamıyor.
- Çok fonksiyonlu kompozit dilme hattı
Özellikler:
Dilme ve son-işlemenin entegrasyonunu sağlamak için kaplama, laminasyon, delme ve çevrimiçi algılama gibi entegre modüller.
Uygulama senaryoları:
Katma değeri yüksek{0}}ürünlerin özelleştirilmiş üretimi (lamine alüminyum plakalar ve delikli ısı emiciler gibi).
Avantajları:
İşlem akışını azaltın, verimi artırın ve yüksek-hassasiyetli kompozit işlemeye uygun olun.
Dezavantajları:
Pahalı ekipman ve yüksek teknik eşik.
Özel tip dilme hattı
- Yüksek-hızlı hassas dilme hattı
Özellikler:
Ultra-ince veya yüksek-hassas malzemeler (lityum pil bakır folyo gibi) için tasarlanan bu cihaz, havalı yatak desteği ve lazer ölçüm gibi gelişmiş teknolojileri benimser ve hızı 300 metre/dakikanın üzerine çıkabilir.
Uygulama senaryoları:
Yeni enerji, hassas elektronik endüstrisi.
Avantajları:
Malzeme kaybını azaltan üstün doğruluk (±0,02 mm) ve verimlilik.
Dezavantajları:
Sabit sıcaklık ve nem ortamı gerektirir, işletme ve bakım maliyeti son derece yüksektir.
- Ağır-iş dilme hattı
Özellikler:
Ultra-kalın (6-20 mm) veya ultra-geniş (2500 mm'den fazla) plakalar için tasarlanmış olup, hidrolik servo sistemi ve yüksek güçlü bir motorla donatılmıştır.
Uygulama senaryoları:
Nükleer enerji ekipmanı ve ağır makineler için ekstra-kalın çelik levhaların kesilmesi.
Avantajları:
Güçlü kesme kapasitesi ve yüksek stabilite.
Dezavantajları:
Ekipman çok büyük ve enerji tüketimi ve gürültü sorunları öne çıkıyor.
Malzeme
Malzeme özellikleri: Karbon çeliği (SPCC, Q235 gibi) orta derecede sertliğe ve iyi sünekliğe sahiptir; alaşımlı çelik (paslanmaz çelik dışındaki galvanizli sac ve silikon çelik sac gibi) daha yüksek mukavemete ve korozyon direncine sahiptir.
Malzeme özellikleri: Esas olarak 304, 316 ve 430 gibi kaliteler, yüksek sertlik ve güçlü korozyon direncine sahiptir, ancak sertleşmeye açık bir eğilim gösterir.
Malzeme özellikleri: Saf alüminyum (1 serisi) mükemmel sünekliğe sahiptir ancak düşük mukavemete sahiptir; alüminyum alaşımları (3 seri, 5 seri, 6 seri) hafifliği korurken elementler ekleyerek sertliği artırır
Malzeme özellikleri: Saf bakır (T2) mükemmel iletkenliğe sahiptir; pirinç (H62) ve bronz (QSn6.5-0.1) yüksek sertliğe sahiptir ve aşınmaya-dayanıklı ve korozyona dayanıklıdır.
(1) Nikel ve nikel alaşımları
Özellikler ve uygulamalar:
Pil elektrotları (nikel-hidrojen piller gibi) ve yüksek-sıcaklıktaki havacılık bileşenleri için kullanılan yüksek sıcaklık ve korozyon direnci. Dilme sırasında malzemenin gevrek çatlaması önlenmelidir.
(2) Titanyum ve titanyum alaşımları
Özellikler ve uygulamalar:
Tıbbi implantlar ve kimyasal reaktörler için kullanılan yüksek mukavemetli ve düşük yoğunluklu. Takım aşınmasını azaltmak için işleme sırasında düşük kesme hızı gereklidir.
(3) Çinko ve çinko alaşımları
Özellikler ve uygulamalar:
İyi korozyon direnci, galvanizli çelik şerit yüzeyler ve akü çinko plakaları için kullanılır. Dilme sırasındaki sıcaklık kontrolü çinko tabakasının oksidasyonunu önler.
Başvuru

Otomobil İmalatı
Dilme hattı, kapı, çatı ve şasi gibi parçaların damgalanması için geniş çelik levhaları (galvanizli levhalar ve alüminyum alaşımlı levhalar gibi) farklı genişliklerde şeritler halinde keser. Dilme doğruluğu (±0,1 mm), damgalama kalıplarının eşleşme derecesini sağlar ve hurda oranını azaltır.
Ev aletleri sektörü
Paslanmaz çelik veya renkli-kaplanmış levhalar şeritler halinde kesildikten sonra buzdolabı ve çamaşır makinesi panellerinin bükülmesi ve şekillendirilmesinde kullanılır. Çapaksız- kenar, sonraki taşlama işlemini azaltır.
İnşaat ve dekorasyon
Binaların dış duvarlarının ve çatılarının döşenmesi için alüminyum-plastik kompozit paneller ve alüminyum-çinko-kaplı çelik panellerin (genişlik 100-600 mm) kesilmesi. Kesim verimliliği projenin ilerleyişini doğrudan etkiler.
Elektronik ve Elektrik
Hat sapmasını önlemek için bakır kaplı laminatların (FR-4 gibi) PCB üretimi için belirtilen genişliklere ±0,05 mm hassasiyetle kesilmesi.
Ambalaj endüstrisi
Metal kaplar:
Kutuların ve yiyecek kutularının temel malzemesi olarak teneke ve alüminyum levhaların (kalınlık 0,15-0,3 mm) dililmesi, kutu kalıplama sırasında çatlamayı önlemek için pürüzsüz ve çapaksız kesici kenarlar gerektirir.
Şişe kapağı ve sızdırmazlık malzemeleri:
Alüminyum folyo, ilaç ambalajlarında ve içecek şişelerinin dilme işleminden sonra kaplanması için kullanılır ve malzemenin temizliği ve antibakteriyel özelliklerinin korunması gerekir.
Yeni enerji alanı
Alüminyum alaşımlı çerçevelerin (güneş paneli çerçeveleri için) ve kalaylı bakır şeritlerin (pil dizisi kaynağı için) kesilmesi, büyük-ölçekli kurulum ihtiyaçlarını karşılamak için verimli ve sürekli üretim gerektirir.
Havacılık ve askeri endüstri
Uçak kaplamaları ve füze kabukları için titanyum alaşımı ve alüminyum alaşımlı plakaların (kalınlık 0,5-3 mm) kesilmesi, dilme ekipmanının son derece yüksek stabilitesini ve hassasiyetini gerektirir
Donanım ve günlük ihtiyaçlar
Kilitler ve banyo aksesuarları:
Yarık pirinç şeritler ve paslanmaz çelik şeritler, kapı kilitleri ve musluk valfi göbekleri gibi küçük donanımların damgalanması için kullanılır.
Mutfak eşyası imalatı:
304 paslanmaz çelik levhalar dilimlendikten sonra tencere ve bıçaklar için boşluklara preslenir.
Bileşenler
Fonksiyon: Metal bobinleri yükleyin ve çözün, bobin çekirdeğini, bobinin hidrolik veya mekanik genleşmesi ve daralmasıyla sabitleyin ve malzemenin çözülmesini önlemek için bir baskı silindiri ile donatın. Bazı modeller sürekli besleme sağlamak için çift-istasyon değiştirmeyi destekler.
Fonksiyon: Bobinin bükülmesini düzeltmek, malzemenin iç gerilimini ortadan kaldırmak, kesmeden önce yüzeyin düz olmasını sağlamak ve sonraki kesme hatalarını azaltmak için birden fazla kademeli düzleştirme silindiri seti kullanın.
Fonksiyon: Sabit bir besleme hızını ve başlangıç gerilimini korumak için malzemeyi, genellikle bir servo motor tarafından tahrik edilen, kıstırma silindirleri veya kayış mekanizmalarıyla eşit bir hızda dilme ana makinesine çekin.
Çekirdek bileşenler:
Disk kesici seti: Üst ve alt kesici millere birden fazla çift karbür veya yüksek-hız çeliği disk kesici takılır ve kesici aralığı ayarlanarak farklı genişlikte dilme elde edilir.
Kesici mil tahrik sistemi: Kesicinin senkron dönüşünü sağlamak için dişli kutusu veya bağımsız bir motorla tahrik edilir.
Kesici ayar mekanizması: Kesici konumunun ±0,05 mm'ye kadar doğrulukla manuel/otomatik olarak ayarlanması.
Fonksiyon: Bağımsız motor sürücüsü, dilme nedeniyle oluşan kenar atıklarını (kenar teli) geri dönüştürür, malzeme kullanımını iyileştirir ve ana üretim hattını etkileyen atıkların birbirine karışmasını önler.
Kompozisyon:
Gerilim algılama silindiri: Malzeme gerilimindeki değişikliklerin-gerçek zamanlı izlenmesi.
Kapalı-döngü kontrol modülü: PLC, dilme sırasında sabit gerilimi korumak ve malzemenin deformasyonunu veya kırılmasını önlemek amacıyla çözücünün ve sarıcının torkunu veya hızını ayarlamak için kullanılır.
Fonksiyon: Malzemenin kenar konumunu algılamak için fotoelektrik veya ultrasonik sensörler kullanın ve malzemenin merkez çizgisi boyunca ilerlemesini sağlamak ve yarılma sapmasını önlemek için kılavuz silindiri konumunu hidrolik/elektrikli aktüatörler aracılığıyla yatay olarak ayarlayın.
Fonksiyon: Yarık dar şeridi bağımsız bobinlere geri sarın. Çekirdek şunları içerir:
Geri sarma mili: Bobin çekirdeğini sabitlemek için hidrolik gerdirme veya mekanik kilitleme yapısı.
Presleme kolu: Sarımın ilk aşamasında malzeme uyumunu kontrol edin.
Gerilim konikliği kontrolü: İç katman malzemesinin basınç nedeniyle deforme olmasını önlemek için bobin çapı arttıkça gerilimi otomatik olarak azaltır.
SSS
S: Dilme hattında hangi malzemeler işlenebilir? Kalınlık ve genişlik aralığı nedir?
C: Dilme hattı çelik, paslanmaz çelik, alüminyum, bakır, çinko vb. metal bobinler için uygundur. Tipik işleme aralığı: Kalınlık: 0,03 mm (ultra-ince bakır folyo) ila 20 mm (ekstra-kalın çelik levha); Genişlik: 100 mm ila 2500 mm (bazı ağır ekipmanlar 4000 mm'ye ulaşabilir). Ekipman modeline göre özel olarak onaylanması gerekir. Özel malzemeler (titanyum alaşımı gibi) özelleştirilmiş alet ve gerilim konfigürasyonu gerektirir.
S: Dilme doğruluğu nedir? Tutarlılık nasıl sağlanır?
C: Doğruluk standardı: Sıradan modeller için ±0,1 mm, yüksek-hassas modeller için (yeni enerji kutup parçası dilme gibi) ±0,02 mm. Koruma önlemleri: Kapalı-döngü gerilim kontrol sistemi; Gerçek-zamanlı sapma düzeltme (EPC) cihazı; Otomatik takım kilitleme ve boşluk dengeleme teknolojisi; Sensörü ve kılavuz silindiri seviyesini düzenli olarak kalibre edin.
S: Farklı özelliklere geçmek ne kadar sürer? Kesinti süresi nasıl azaltılır?
C: Geleneksel makine: Manüel takım değişimi 30-60 dakika sürer; Akıllı makine: Tam otomatik takım ayarlama sistemi, takım değiştirme süresini 5 dakikanın altına indirebilir. Optimizasyon önerileri: Önceden-yüklü araç modülünü kullanın; Çift-istasyonlu çözme/sarma makinesiyle donatılmıştır; Dijital parametre hafıza fonksiyonunu, tek tıklamayla çağrı geçmişi ayarlarını benimseyin.
S: Ekipmanın günlük bakımı için hangi işlerin yapılması gerekiyor?
C: Temel bakım şunları içerir: Günlük: Kesiciyi ve kılavuz silindiri temizleyin; Yağlama sisteminin yağ seviyesini kontrol edin; Atık toplama cihazını temizleyin. Haftalık: Şanzıman zincirinin sıkılığını kontrol edin; Acil durdurma butonunu ve güvenlik ızgarası fonksiyonunu test edin. Aylık: Gerilim sensörünü kalibre edin; Hidrolik sistemin sızdırmazlığını kontrol edin; Yatakları ve dişlileri yağlayın. Yıllık: Hidrolik yağı ve filtre elemanını tamamen değiştirin; Motorun yalıtım performansını test edin.
S: Dilme sırasında çapakların veya düzgün olmayan kenarların nedeni ne olabilir?
A: Yaygın nedenler ve çözümler: Takımın pasivasyonu: Takımı değiştirin veya bileyin, kaplama aşınmasını kontrol edin; Uygun olmayan takım boşluğu: Açıklığı malzeme kalınlığının %10-%15'ine ayarlayın; Eşit olmayan gerginlik: Gergi silindiri basıncını kontrol edin ve kapalı döngü kontrol sistemini yeniden kalibre edin; Malzeme yüzey kusurları: Dilme öncesinde ham maddenin oksitlenip çizilmediğini kontrol edin.
S: 6. Şirketinizin ihtiyaçlarına uygun bir dilme hattı nasıl seçilir?
C: Aşağıdaki faktörlerin kapsamlı bir şekilde dikkate alınması gerekir: Malzeme özellikleri: kalınlık, sertlik, yüzey işleme gereksinimleri; Verimlilik gereksinimleri: hız (m/dak), sürekli çalışma süresi; Hassasiyet gereksinimleri: tolerans aralığı, kenar kalitesi; Bütçe ve ölçeklenebilirlik: manuel tip (düşük maliyet) ve tam otomatik tip (yüksek yatırım ve yüksek getiri); Özel işlevler: laminasyon ve delme gibi kompozit işlem modüllerinin gerekli olup olmadığı. Öneri: Gelecekteki yükseltmeleri kolaylaştırmak için modüler tasarım modellerine öncelik verin.